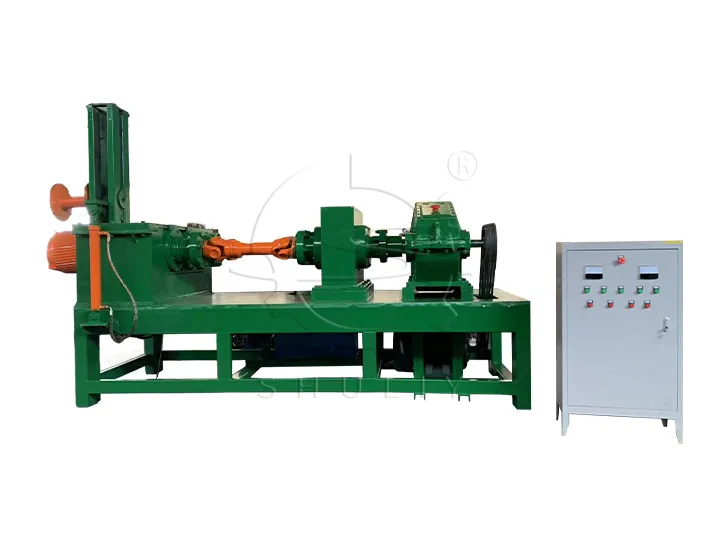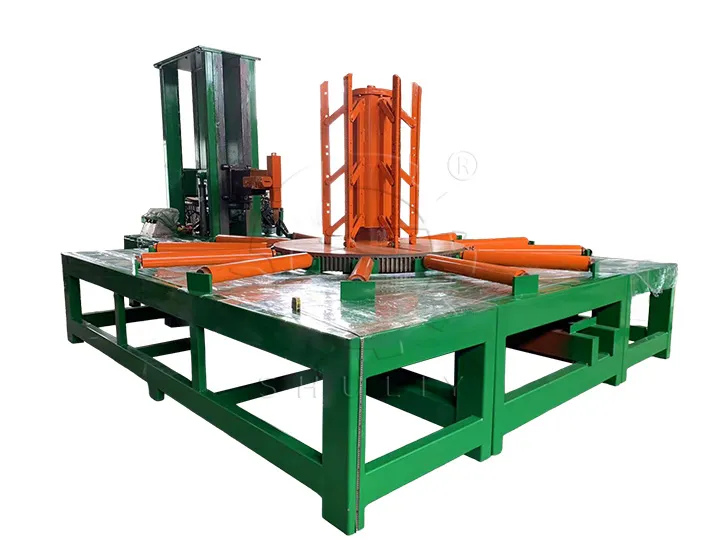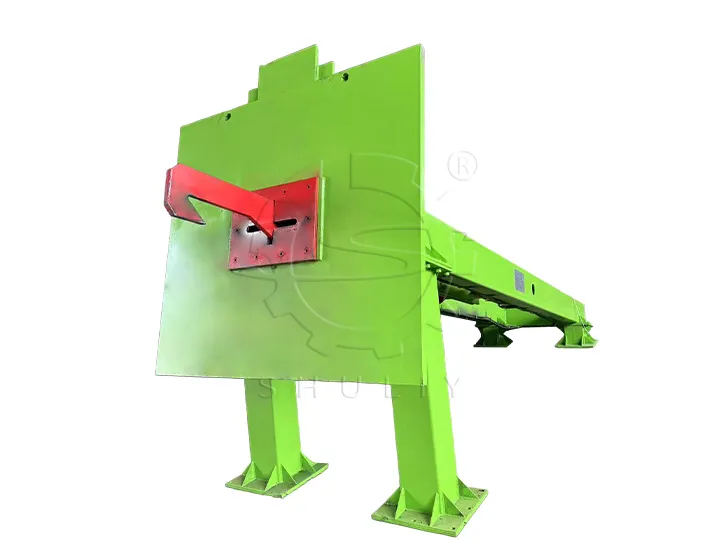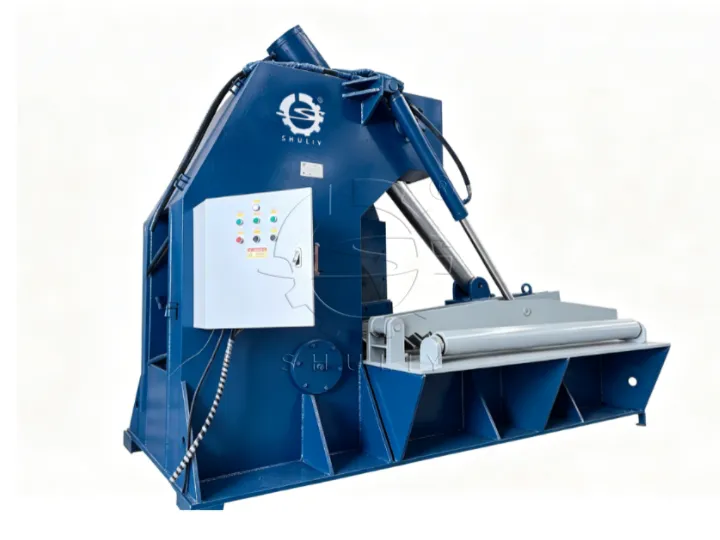
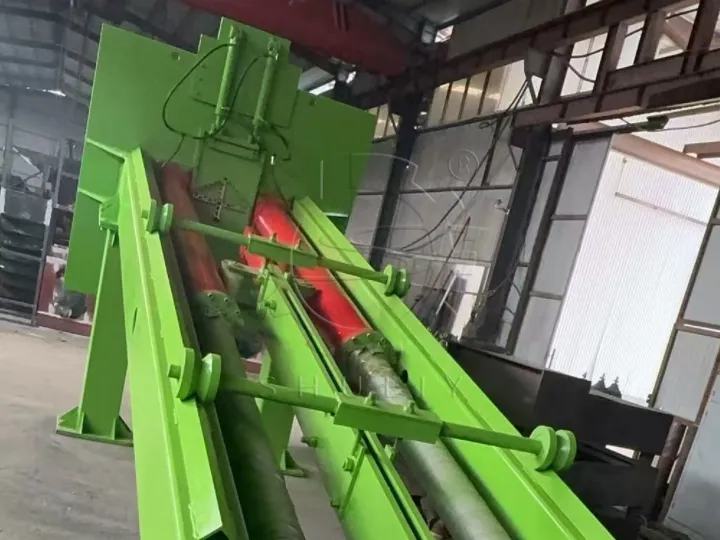
从OTR矿用轮胎中拔出胎圈钢丝是轮胎回收中最具挑战性的步骤之一。与乘用车或卡车轮胎不同,OTR轮胎含有极厚且处于极大张力下的钢丝束。拔出过程会产生巨大的拉力、振动和结构应力。
当设备未针对这种负载水平进行设计时,故障会迅速发生——有时在运行数月内就会出现。
了解这些故障发生的位置对于任何计划长期运营的回收厂都至关重要。
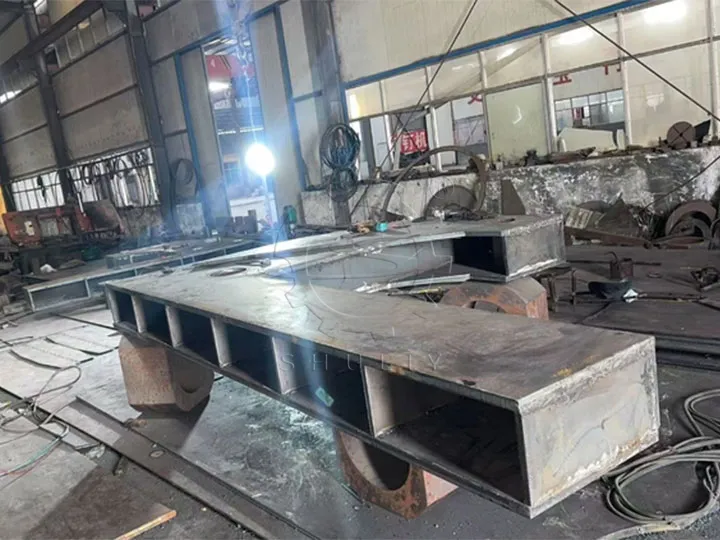
持续负载下的机架变形
OTR轮胎直径可超过3米,胎圈钢丝束远厚于标准卡车轮胎。在拔出过程中,拉力不是静态的——它会随着钢丝释放张力而波动。
轻型机器常出现以下问题:
- 机架扭曲
- 焊缝开裂
- 底板变形
- 反复振动后螺栓松动
一旦结构刚性受损,对准问题就会开始。不对中会增加液压部件和轴承的应力,加速磨损。
重型OTR轮胎钢丝拔出设备通过加固机架和更高的整机重量来解决这个问题。结构质量并非装饰——它稳定了扭矩传递,并在拔出过程中降低了振动幅度。
液压缸冲击损坏
另一个常见故障点是液压系统。
当胎圈钢丝张力突然释放时,冲击载荷直接通过缸杆传回。如果没有适当的缓冲,这可能导致:
- 油封损坏
- 缸筒内壁拉伤
- 压力峰值应力
- 过早液压泄漏
许多为较小轮胎设计的标准系统缺乏减震机制。随着时间的推移,这会导致频繁的维护和停机。
工业级OTR轮胎钢丝拔出系统集成了液压缓冲技术,可在突然释放时吸收冲击能量。受控的压力消散延长了油缸寿命,并稳定了拔出运动。
过度振动和轴承磨损
在矿用轮胎加工中,振动常被低估。然而,OTR胎圈拔出会产生不规则的力分布。
振动控制不良的后果包括:
- 轴承过热
- 轴不对中
- 齿轮箱磨损加剧
- 紧固件疲劳
运行不稳定会降低效率并增加维护频率。
设计合理的重型系统通过结构加固、稳定的底座支撑和优化的力分布来降低振动。更低的振动意味着更长的部件寿命和更可预测的性能。
钢丝打滑和拔出不完全
夹紧机构不足是另一个常见问题。
如果夹紧力不足或分布不均:
- 钢丝束可能打滑
- 拔出变得不均匀
- 需要额外切割
- 加工时间增加
这会降低产量并造成运营效率低下。
设计良好的OTR轮胎钢丝拔出设备采用平衡的拉力,并配备加固的夹紧系统,能够处理厚矿用轮胎钢丝而不会打滑。
长期运行不稳定
最严重的问题不是立即失效,而是逐渐的不稳定。
轻型机器可能初始运行正常,但会出现:
- 液压噪音增大
- 机架应力线
- 拉力效率降低
- 维护间隔缩短
在高产量回收环境中,不稳定直接转化为生产中断。
重型工程设计优先考虑:
- 结构刚性
- 受控的液压运动
- 抗冲击性
- 负载分布稳定性
这些因素决定了设备是可靠运行多年还是需要持续维修。
为什么工程设计在矿用轮胎回收中至关重要
OTR轮胎回收与标准轮胎加工根本不同。其规模、材料厚度和内部张力水平要求工业级工程。
在评估OTR轮胎钢丝拔出设备时,结构重量、机架加固和液压冲击控制不是可选功能——它们是运营必需品。
矿用轮胎回收中的停机成本高昂。在设计阶段预防结构和液压故障可保护生产率和长期投资。